精密零件加工中数控机床精度保持性技术解析与维护策略
数控机床的精度保持性直接决定了精密零件加工的一致性与良品率。一台立式加工中心在连续运行3000小时后,定位精度若从±0.005mm漂移至±0.012mm,对于精密模具和五金配件的批量生产而言,就是不可接受的偏差。东莞市华浩精密科技有限公司在长期承接高精度数控加工订单的过程中,积累了一套针对精度衰减的系统性判断与维护方法。
精度衰减的根源在哪里
机床精度丧失并非单一因素所致。热变形通常占精度漂移成因的40%~50%,主轴连续高速运转后温升可达15~25℃,丝杠热伸长量在2米行程上可累积至0.03~0.05mm。机械磨损则集中在滚珠丝杠副和导轨滑块上,预压等级下降后反向间隙会从0.003mm逐步扩大到0.01mm以上。此外,伺服系统的增益参数漂移和光栅尺的污染也会造成反馈误差。
值得关注的是,很多工厂只盯着几何精度检测报告,却忽略了动态精度——即机床在实际切削载荷下的精度表现。静态检测合格不代表加工合格,这一点在精密制品的小批量多品种生产中尤为关键。
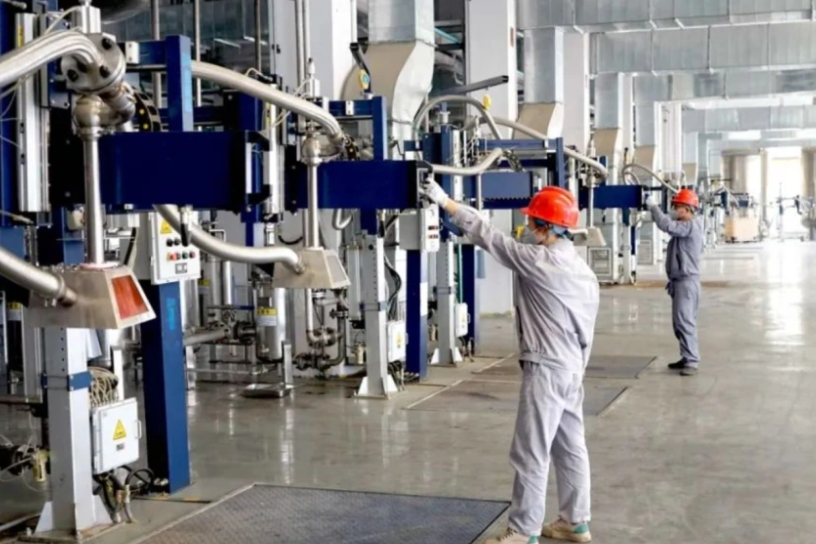
日常维护中的关键控制点
基于上述机理,精度保持需要从三个维度入手:
- 热管理:主轴预热程序不可省略,建议空运转15~20分钟待温升稳定后再切入精加工工序;冷却液温度控制在±1℃以内。
- 间隙补偿:每500小时用激光干涉仪或球杆仪检测一次反向间隙,及时更新数控系统补偿参数,避免累积误差。
- 导轨与丝杠润滑:润滑脂的更换周期应按实际运行时长而非日历时间计算,重载工况下建议缩短30%的换脂间隔。
东莞市华浩精密科技有限公司:精密零件加工,精密模具,五金配件,数控加工,精密制品——在这些业务场景中,团队将上述维护节点纳入设备管理看板,实现了精度衰减的可追溯与可预警。
一组值得参考的对比数据
以某台国产立式加工中心为例:执行系统维护方案前,12个月内定位精度从±0.006mm降至±0.015mm,圆度误差从0.008mm升至0.018mm;执行热管理+定期间隙补偿+润滑优化方案后,同样12个月周期内定位精度仅从±0.006mm变化至±0.008mm,圆度误差控制在0.010mm以内。精度保持率提升了约60%,对应的精密零件加工废品率从2.3%下降至0.7%。
精度保持性不是靠一次大修解决的,它是一套贯穿设备全生命周期的技术管理体系。对于深耕精密模具与五金配件加工的企业而言,把维护做到前头,比出了问题再补救划算得多。