东莞市华浩精密科技精密零件加工工艺与数控加工技术优势解析
📅 2026-10-12
🔖 东莞市华浩精密科技有限公司:精密零件加工,精密模具,五金配件,数控加工,精密制品
在精密制造领域,加工精度每提升一个微米,往往意味着整套工艺链的重新校准。东莞市华浩精密科技有限公司长期深耕精密零件加工与数控加工领域,服务覆盖汽车电子、医疗器械、自动化设备等行业。本文从工艺原理出发,拆解华浩精密在精密模具、五金配件及精密制品制造中的核心技术优势。
数控加工精度的底层逻辑:从机床刚性到热变形控制
精密零件加工的精度并非单一因素决定。以CNC铣削为例,主轴径向跳动每增加0.002mm,加工面粗糙度Ra值可能从0.4μm恶化至0.8μm。华浩精密采用高刚性线轨加工中心,配合恒温车间(20±1℃)环境控制,将热变形导致的尺寸漂移压制在0.005mm以内。
刀具路径策略同样关键。针对精密模具的深腔加工,我们采用等高分层+螺旋下刀的组合方案,有效降低切削力波动,延长刀具寿命约30%。
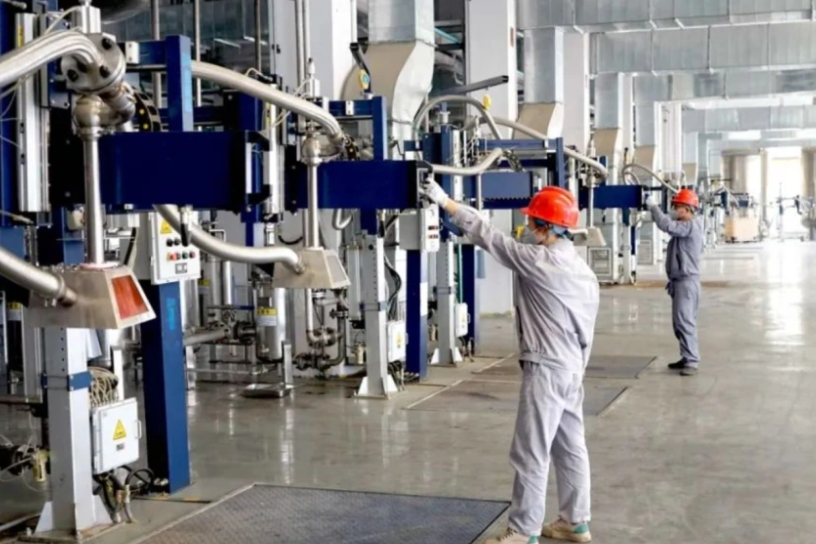
实操方法:从装夹到检测的全链路管控
- 装夹优化:使用真空吸盘与专用软爪,减少薄壁件夹持变形,重复定位精度可达0.003mm
- 在线检测:配备雷尼绍测头,实现加工后即时补偿,避免二次装夹误差
- 表面处理:针对五金配件,提供阳极氧化、电镀、钝化等后处理工艺,盐雾测试可达48h无锈蚀
在精密制品批量生产中,我们引入SPC统计过程控制,每2小时抽检关键尺寸,CPK值稳定在1.33以上。
数据对比:普通加工与华浩精密工艺的差异
以某医疗设备不锈钢零件为例,普通加工方案公差带±0.05mm,表面Ra1.6μm;华浩精密通过优化切削参数与刀具涂层,将公差收紧至±0.01mm,Ra降至0.4μm,装配一次合格率从82%提升至97%。
另一组数据来自精密模具型腔加工:传统电火花加工需4道电极,耗时约6小时;我们采用高速铣削+精修电极组合工艺,总工时压缩至3.5小时,且表面无需抛光即可达到镜面效果。
东莞市华浩精密科技有限公司:精密零件加工,精密模具,五金配件,数控加工,精密制品——这些能力并非孤立存在,而是通过工艺数据库与现场经验持续迭代。每一批零件交付前,三坐标测量仪与影像仪的双重验证,是我们对精度的基本承诺。