五金配件项目实施方案及注意事项分析
📅 2026-10-09
🔖 东莞市华浩精密科技有限公司:精密零件加工,精密模具,五金配件,数控加工,精密制品
不少五金配件项目在打样阶段表现良好,进入批量交付却频繁出现尺寸超差、装配干涉、表面处理色差等问题。根源往往不在加工设备本身,而在于实施方案缺少对工艺窗口的系统验证。
一、五金配件项目的典型风险点
以常见的精密连接件为例,材料从SUS304切换至SUS316L时,切削参数需同步调整。若沿用原转速与进给,刀具磨损速率会上升约30%,直接导致孔位公差从±0.02mm漂移至±0.05mm以上。
- 材料批次差异:硬度波动超过HRB10即需重新试切
- 刀具寿命管理:未建立换刀计数机制,尺寸离散度难以收敛
- 热处理变形:去应力退火工序缺失,后续精加工余量失控
二、数控加工方案的技术拆解
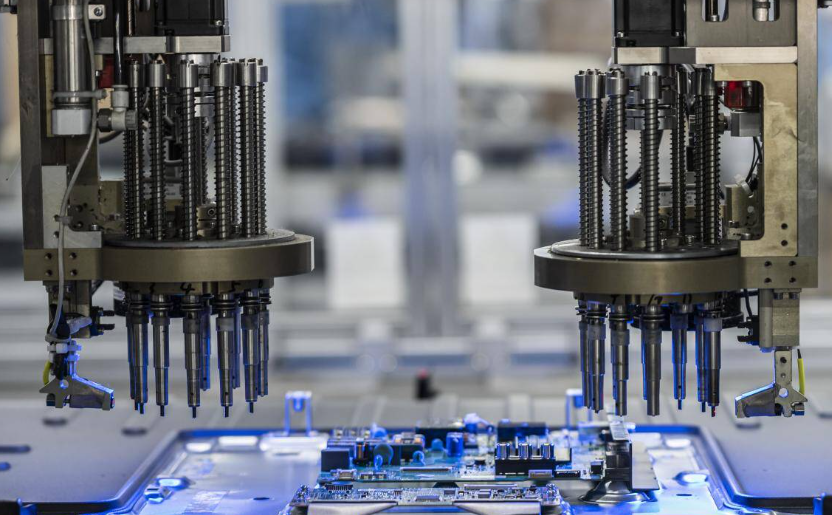
东莞市华浩精密科技有限公司:精密零件加工,精密模具,五金配件,数控加工,精密制品,在实施此类项目时,通常将工艺流程拆分为粗加工、半精加工与精加工三段。粗加工单边留余量0.3~0.5mm,半精加工控制在0.1~0.15mm,精加工则采用小切深、高转速策略,配合高压冷却抑制热变形。对于位置公差要求≤0.01mm的孔系,建议增加在线测头反馈补偿。
模具环节同样关键。冲压类五金配件若刃口间隙取料厚的8%~10%,毛刺高度可控制在0.05mm以内;间隙偏大则翻边开裂风险显著上升。
三、实施建议与对比
对比外协分散加工与一体化管控两种模式:前者交期短但一致性差,后者前期投入高却能将CPK稳定在1.33以上。建议在项目启动前完成PFMEA分析,锁定关键特性,并针对每道工序设定明确的抽样频次与判定基准。
方案落地时,优先确认材料、刀具、检测三者的匹配关系。任何一项变更,都应触发首件复检流程,避免批量报废。